
服務熱線:
138-2378-9927
服務熱線:
138-2378-9927

鄺先生:13823789927
電 話 :0755-27090593
傳 真 :0755-27090592
郵 箱 :moldfast@126.com
網 址:www.rzblood.com
地 址 :深圳市寶安區(qū)燕羅街道朝陽 路北方永發科技園3棟3樓
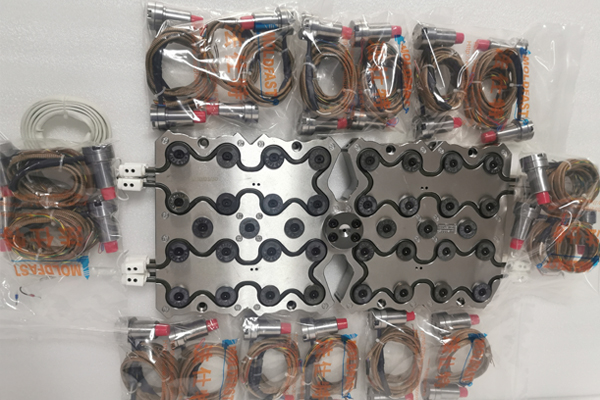
開放式(shì)熱流道分流(liú)板體係:結(jié)構比較簡單熱流道分流板,表麵質量差,對拆料的局限性較高,比較簡單呈現拉絲和熔液泄漏,國外應用比較少,因為同一模具上(shàng)可以(yǐ)和針閥式混用,所以用的企業(yè)還是比較多的。針閥式熱流道體係:表麵漂亮,節省資料,內部緊密,強度高熱流道,。針閥式其實也有兩種熱流道,氣缸(gāng)式和繃簧式,這個前麵文章有(yǒu)介紹。熱流道模具已被成功地用於加(jiā)工各種塑料(liào)資(zī)料。如PP,PE,PS,ABS,PBT,PA,PSU,PC,POM,LCP,PVC,PET,PMMA,PEI,ABS/PC等。
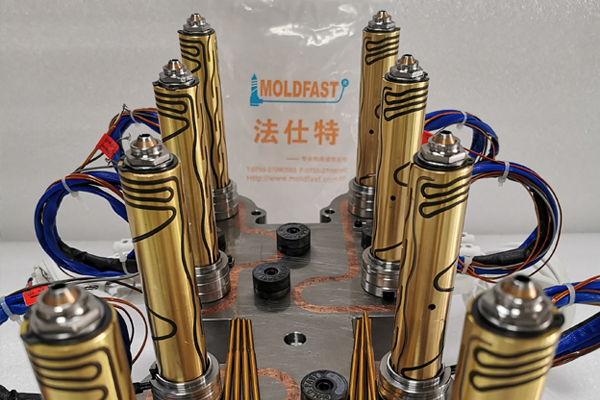
大(dà)水口熱(rè)流道分流板定製係統中塑料溶體有利於壓力傳遞,流道中的壓力損失較小,可大起伏下降注塑壓力和鎖模力,減小了注射(shè)和保壓時刻(kè),在較小的注塑機(jī)上更容易成型長(zhǎng)流程的大尺寸塑性,可選擇較小的注塑機削減注塑(sù)機的費用,強化了注塑(sù)機的功能,改(gǎi)進了注塑工藝。大水口暖流道與雙分(fèn)型麵的三板模比較,大水口(kǒu)熱流(liú)道係(xì)統內(nèi)的塑料溶體(tǐ)溫(wēn)度不易下降,保持恒濕,不需要像冷流道模具,以進步注射溫度來補償塑(sù)料溶體(tǐ)溫度的下降,所以熱流道分流板內的塑(sù)料溶體更易流動。
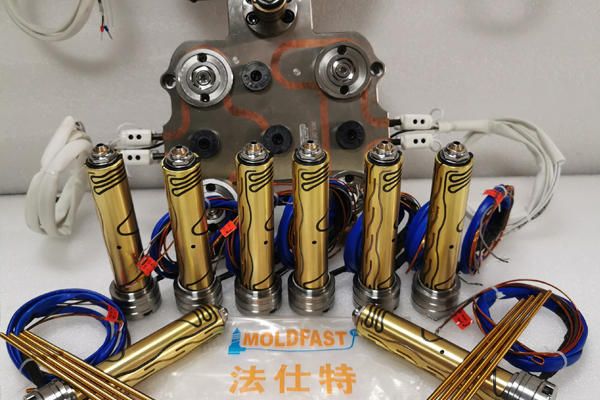
在理(lǐ)想的情況下,流道選用對稱方法規劃,所(suǒ)有下行流道的流道長度都是共同的。在選用多型(xíng)腔模具或非對稱式模(mó)具的情況(kuàng)下,流道的長度(dù)及轉彎點按流道平衡的概念具(jù)體(tǐ)規劃,可確保良好(hǎo)的流道分布。根本的(de)特征類型有一模2腔、一模3腔、4腔H型(xíng)、4腔X型等流道類型。組(zǔ)合為6腔、8腔、12腔、16熱流道分流板腔、24腔模(mó)等(děng)等。分流板內流道用於確保讓熔融的液體能夠以有用的方法(fǎ)進行安置。注塑模具(jù)使用熱流道(dào)分流板一個重要(yào)的過程(chéng)是熱流道的規劃。
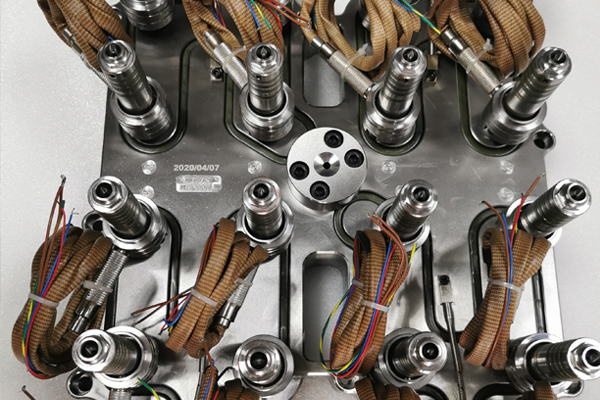
熱流道(dào)分流(liú)板特(tè)點1)本溫控器(qì)設置有超壓維護(hù),若將本表誤接入380VAC電源,或工廠電壓不穩定時會自熱流道(dào)分流板動堵截電源,以維護電子元器件不被燒毀。2)采用PID操控技能,能精(jīng)確地把溫度操控(kòng)在±0.5℃之(zhī)內。3)輸出電流15A、適用電壓85V~250V、周率50HZ/60HZ、輸出功率:3600W(適用(yòng)額定電(diàn)熱流道(dào)壓為240V的區域);1650W(適用額(é)定電壓為110V的(de)區域)。4)傳(chuán)感器可通過設置選擇為J型或K型(xíng)或E型(xíng)熱電偶。5) 可由按鍵(jiàn)切換(huàn)至手動模式設定功率輸出百(bǎi)分比(%)。
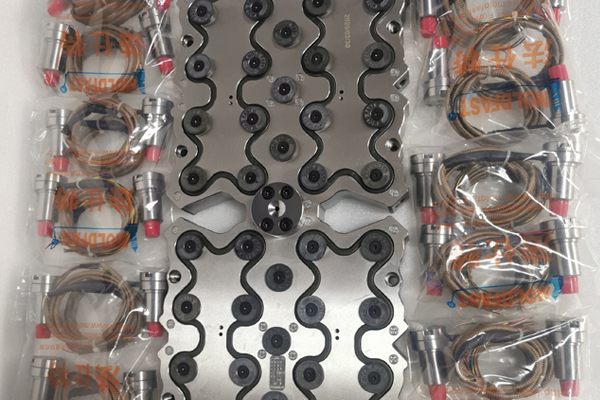
盡管(guǎn)熱流道分流板是注塑模具的組成部分,可是它的使命和作用與(yǔ)模具自身(shēn)完全不同。暖流道自身是(shì)一個(gè)完好獨立的體係(xì)單元,它需求高精度(dù)的裝置(zhì)、銜接和(hé)操作。正因為這樣的原因,現代先進的熱流道分(fèn)流板體係正越來越多地經製造廠家經充沛(pèi)裝置調試結束後(hòu)以熱半(bàn)模的方式提供給客戶。這種方法能避免(miǎn)用戶自行進行體係裝置時發作(zuò)過錯、簡化體係銜接、減(jiǎn)少在模具(jù)上裝置體係所需求的時刻。現在熱流(liú)道技術在注塑成型領域中正扮演著(zhe)一個日漸重要的角色。

熱流道(dào)分流板閥針嘴作業原理:1、澆口封閉(bì)——打針結束時,打針信號(hào)消失,電磁閥斷電,氣(qì)缸改變進(jìn)氣通道,使活塞帶動(dòng)閥針向暖流道(dào)下運動,然後封閉澆口,流道內的(de)熔體始終保持(chí)熔融狀況而不會發作溢料、流涎等現象,型腔內熔體則逐(zhú)漸冷卻固化,後得到所(suǒ)需的高品(pǐn)質製品。2、澆口開啟——打針信號傳遞給針閥嘴的電磁閥,進而控製氣缸熱流(liú)道分(fèn)流板的進氣通道,使得氣缸的活塞帶動閥針向上運動,然後打開澆口,塑料熔體從注塑機噴嘴經(jīng)主(zhǔ)體流道、熱嘴本體流(liú)道而注入型腔。


