
服務熱線:
138-2378-9927
服務熱線:
138-2378-9927

鄺先(xiān)生:13823789927
電 話 :0755-27090593
傳 真 :0755-27090592
郵 箱 :moldfast@126.com
網(wǎng) 址:www.rzblood.com
地 址 :深圳市寶安區燕羅街道朝陽(yáng) 路北方永發科技園3棟3樓
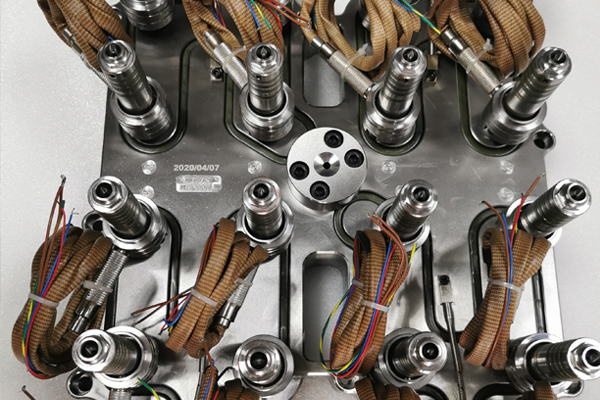
盡管熱流道技術是注塑模具的組成部分,可(kě)是它的使命和作用與模具自身完全不同。暖流(liú)道(dào)自身是一個完好獨立的體係(xì)單(dān)元,它需求高精度的裝置、銜接和操(cāo)作。正因為這樣的原因(yīn),現代先進(jìn)的熱(rè)流道技術體係正越來越多(duō)地經(jīng)製(zhì)造(zào)廠家經充(chōng)沛裝置調試結束後以熱(rè)半模的方(fāng)式提供給客戶。這種方法能避免用戶自(zì)行進行體係裝置時發作過錯、簡化體係銜接、減少在模具上裝置體係(xì)所需求的時刻。現在熱流道技(jì)術在注塑(sù)成型領域中(zhōng)正扮演著一個日漸重要的角色。
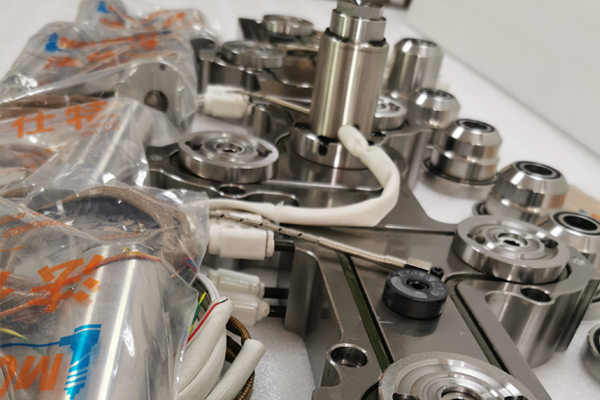
熱流道技術針對(duì)以Cr12MoV為材質(zhì)的零件,在粗加(jiā)工(gōng)後進行淬火處理,淬火後工(gōng)件存在很大的(de)存留應力,容易導致精加工或工作中開裂,零件淬火後應趁(chèn)熱回火,消除淬火應力。淬火溫度控製在900-1020℃,然(rán)後冷卻至200-220℃出爐空冷,隨(suí)後敏捷回爐220℃回火,這種方法稱為一次硬化工藝,可以獲得較高的強度及耐磨性,關於以磨損為(wéi)主要(yào)失(shī)效(xiào)方式的模具作(zuò)用較好。中遇到一些拐角較多(duō)、形狀複雜的工件,回(huí)火還不足以消除淬火應力,熱流(liú)道技術精加工前還需進行去應力退火或屢次時效處理,充分開釋應力。
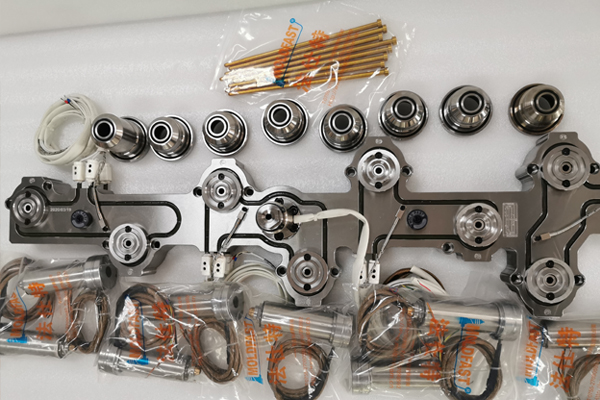
開放式熱流道技術體係:結(jié)構比較簡單熱流道技術(shù),表麵質量差,對拆料的局限性較高,比較簡單呈現拉絲和熔液泄(xiè)漏,國(guó)外應用比較少,因為同一模(mó)具上可以和針閥式混用,所以用的企業還是比(bǐ)較多的。針閥(fá)式熱流道體係:表麵漂亮,節省資(zī)料(liào),內部緊密,強度高熱流道,。針閥式其實也有兩種熱流道,氣缸式和(hé)繃簧式,這個前麵文章有介紹。熱流道模具已被成功地用於加工各種塑料資料。如(rú)PP,PE,PS,ABS,PBT,PA,PSU,PC,POM,LCP,PVC,PET,PMMA,PEI,ABS/PC等。

為了(le)補償熱流道(dào)技術(shù)中零件的熱膨脹,在設計和(hé)拚裝模具(jù)時,零件之間一般存(cún)在必定(dìng)的冷間隙。隻有在規則的工作溫度下,零件的熱膨脹才幹完全消除冷間隙並密封走漏。操作不妥引起(qǐ)的熔體走漏首要出現在以下幾種狀況:熱流道技術模具中的澆注體係在使用過程中一直處於(yú)高溫狀態。在高溫高壓的作用下,熱流道體係中的塑料熔體易於走漏。熔化走漏不僅會影響塑料部件的質量,還會嚴峻損壞模具,導致出產失利(lì)。不正確的操作過程是模具出產過程(chéng)中熔體走漏的首要原因之一。
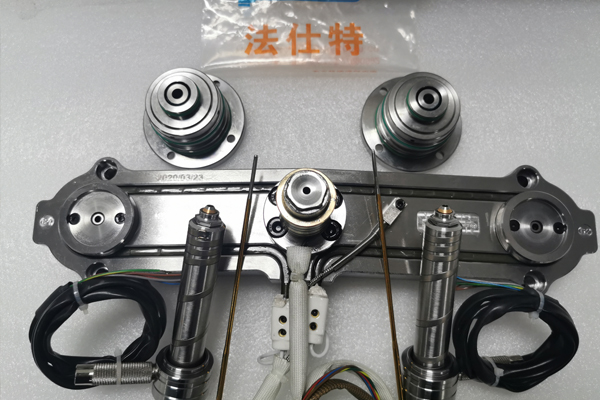
熱流道技術成型零件(jiàn)是指構成製(zhì)品形狀的各種零件,包(bāo)含動模、定模和(hé)型腔、型芯、成型杆以及排氣口等。成型部件由型芯和凹模組成。熱流道技術型芯構成製品的內外(wài)表,凹模構成製品的外外表形狀。合模後型芯(xīn)和型腔便構成了模具的型腔。按工藝和製作要求,有時型芯和(hé)凹模由若幹拚塊組合而成,有時做成全體(tǐ),僅在易(yì)損壞、難加工的部位采用鑲件(jiàn)。為確保塑料製(zhì)品(pǐn)外表的光亮美觀和簡(jiǎn)單脫模(mó),凡與塑料觸摸(mō)的外表,其粗糙度Ra>0.32um,並且要耐腐蝕。成型零件一般都經過熱處理來提高硬度(dù),並選用(yòng)耐腐蝕的鋼材製作。


