
服(fú)務熱線:
138-2378-9927
服(fú)務熱線:
138-2378-9927

鄺先生:13823789927
電 話 :0755-27090593
傳 真(zhēn) :0755-27090592
郵 箱 :moldfast@126.com
網(wǎng) 址:www.rzblood.com
地 址 :深圳市寶安區燕羅(luó)街道朝陽 路北方永發科技園3棟3樓
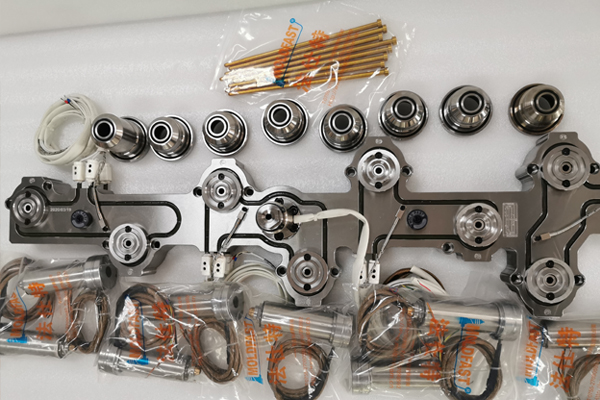
內加熱分流板加熱器運用注意(yì)事項A.元件答應在下列條件下工作:(1)電熱管出線端的氧化鎂粉,在運用場所防止受到汙染物與水分進入(rù),防(fáng)止漏電事端的(de)發生(shēng)(2)絕緣(yuán)電阻≥1MΩ 介電強(qiáng)度:2KV/1min.(3)內(nèi)加熱(rè)分流板電熱管應做好定位固定,有效發熱區有必要悉數浸(jìn)入液體或金屬固體內,嚴禁空燒。發現管體表麵有水垢或結(jié)碳時,應及時清除幹淨再用,避免影(yǐng)晌散熱而縮短運用壽命。(4)加熱易熔金屬或固態硝鹽、堿、瀝(lì)清、石(shí)臘等(děng)時,應先降低運用電壓,待介(jiè)質熔化後,才幹升至額定電壓。
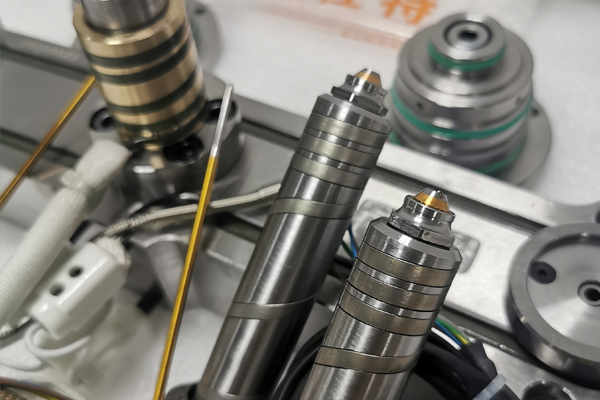
誤區一:內加熱分流板功率越大越好,電熱器電熱絲的電阻是根據設(shè)定的功率來選用(yòng)的,功(gōng)率越大,總電阻(zǔ)就越小。電熱絲的電阻率有(yǒu)一個適當的範(fàn)圍,假如電阻率過大過小(xiǎo),就需要很短或很長、很細或很粗的電熱絲,這樣對大小功(gōng)率的電熱器都有製造(zào)和使用的困(kùn)難。誤區(qū)二:越薄(báo)越好,有的客戶在選擇加熱器的時候(hòu)一(yī)味要求薄,並以此作為判別廠家實力的標誌。其實在不要求功(gōng)率與使用壽命的情況下厚度隻要0.5的內加熱分流板加熱器也能夠做的,僅僅工序(xù)複(fù)雜一點罷了。
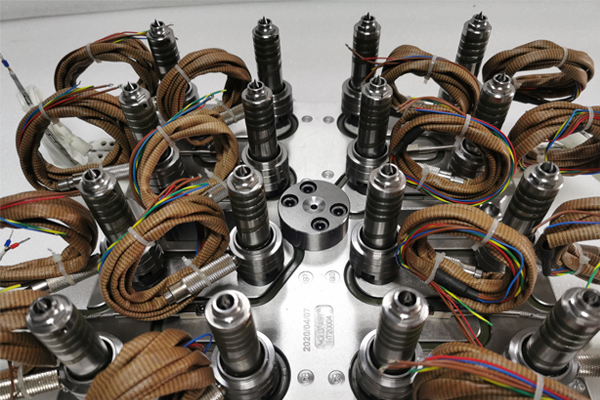
疊模又稱疊式模,有(yǒu)模具不旋轉和模具旋轉兩種方法(fǎ)。旋轉型模具技能主要有兩種:轉盤型模具技(jì)能和內置旋轉組織的模具技能。它的特點是兩種組分(fèn)可以同時打針,大大縮短了製品(pǐn)的出產周期(qī)。1、疊層(céng)式打針模具最適於成型大型扁平製件、淺腔殼體類製件、小型多腔薄(báo)壁製件(jiàn)和需內加熱分流(liú)板大批量出產的製件。2、與慣例模具不同的是,疊(dié)層式(shì)打針模具(jù)的內加熱分流板腔是散布在兩個或多個(gè)層麵上的,呈重疊式排列,即相當所以將多副模具疊放組(zǔ)合在一起。
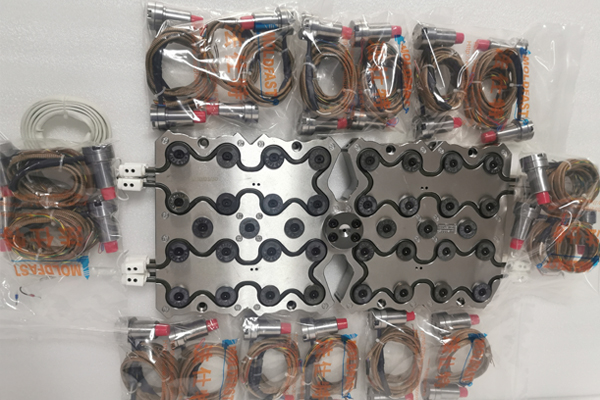
大水口內加熱分流板定製(zhì)係統中塑料溶體有利於壓力(lì)傳(chuán)遞,流道中的壓力損失較小,可大起伏下降注塑壓力和鎖模力,減小了注射和保壓時刻,在較(jiào)小的注塑機上更容易成(chéng)型長流程的大尺(chǐ)寸塑性,可選(xuǎn)擇較小的注塑機削減注塑機的費(fèi)用(yòng),強化了注塑機的功(gōng)能,改進了注(zhù)塑工(gōng)藝。大水口暖流道與雙(shuāng)分(fèn)型麵(miàn)的三板模比(bǐ)較,大水口熱流道係統內的塑料(liào)溶體溫度不易下降,保持恒濕(shī),不需要像冷流道模具,以進步注射溫度來補償塑料溶體溫度的下(xià)降,所以內加熱分流板內的塑(sù)料溶體(tǐ)更易流動。
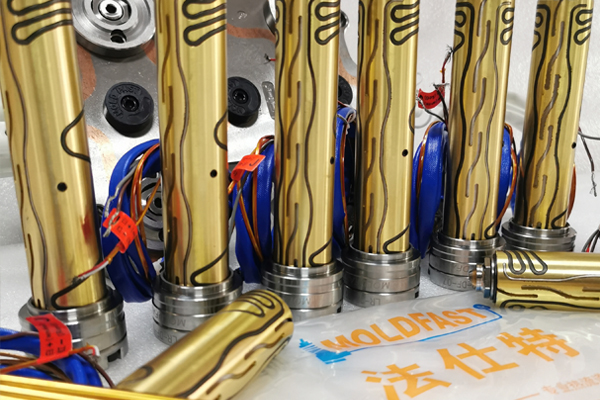
內加熱分流板成型零件是指構成製品形狀的各種零件(jiàn),包含動模、定模和型腔、型芯(xīn)、成型杆以及排(pái)氣口等。成型部件由型芯和(hé)凹模組成。內加熱分流板型芯構成(chéng)製品的內外表(biǎo),凹模構成製品的外外表形狀。合模後型(xíng)芯和型腔便構成了模具的型腔。按工藝和製(zhì)作要求,有時型芯和凹模由若幹拚塊組合而成,有時做成全體,僅在易損(sǔn)壞、難加工的部位采(cǎi)用鑲件。為(wéi)確保塑料(liào)製品外(wài)表的光亮美觀和簡單脫模(mó),凡與塑料觸摸的外表,其粗糙度Ra>0.32um,並且要耐腐蝕。成型零件(jiàn)一般都經(jīng)過熱處理來提高硬度,並(bìng)選(xuǎn)用耐腐蝕的鋼材製作。


