
服務熱線:
138-2378-9927
服務熱線:
138-2378-9927

鄺先生(shēng):13823789927
電 話 :0755-27090593
傳 真 :0755-27090592
郵 箱 :moldfast@126.com
網 址:www.rzblood.com
地 址 :深圳市寶安區燕羅街道朝陽 路北方永發科技園3棟3樓
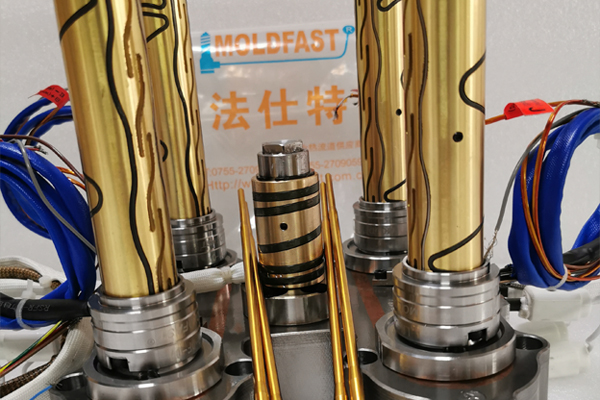
保證針閥式(shì)熱咀模具能夠主動(dòng)操作(zuò)的設(shè)備,首選是機器人或簡(jiǎn)潔可控的機械手,比方:產品需要安放嵌件、標簽或薄片比及模具中。脫出塑料件 或加快它們(men)頂出。操控塑料件的移動和減少發(fā)動時刻附件。減少上模具(jù)的時刻,減 少冷(lěng)卻水管、氣路、電路和針閥式熱咀溫控箱等的聯接時刻。使用暖流道的過程中呈現粘膠的情況分(fèn)析,如果是舊模具,那有可能(néng)是暖流道發熱管壞了(le),找電工處理。如果這些都排除了,那就是內部入水口太(tài)小(xiǎo)了,射膠壓力過剩導致。模具上隻有這(zhè)些。
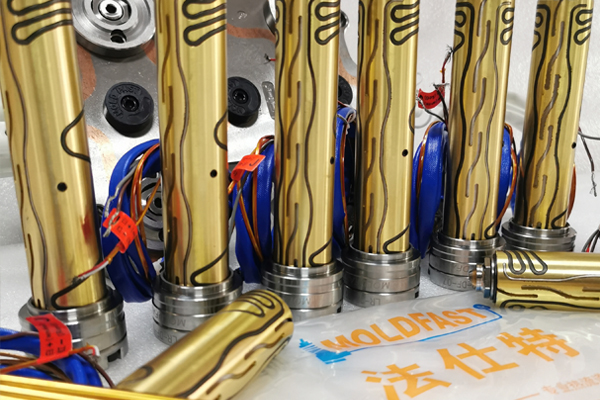
1.主(zhǔ)要原因,澆(jiāo)口結(jié)構選擇不(bú)合理,溫度操控不當,打針後流道內熔體存在較針閥式(shì)熱咀大的殘留壓力。2.處理對策(1)樹脂釋壓。流道內(nèi)的殘留壓力過大是形成流涎的主要原(yuán)因之(zhī)一(yī)。一般情況(kuàng)下,打針機應采取緩(huǎn)衝回路(lù)或緩衝裝置來防止流涎(xián)。(2)澆口結構的改進。通常,澆口的長度過長,會在塑件表暖流道麵留下較長的(de)澆口料把,而澆口(kǒu)直徑過大,則易(yì)導致流(liú)涎滴料現象的發作。當出(chū)現(xiàn)上述故障時,可要點考慮改變澆口結構。針閥式熱咀常見的澆口方式有直澆口、點澆口和閥澆口。
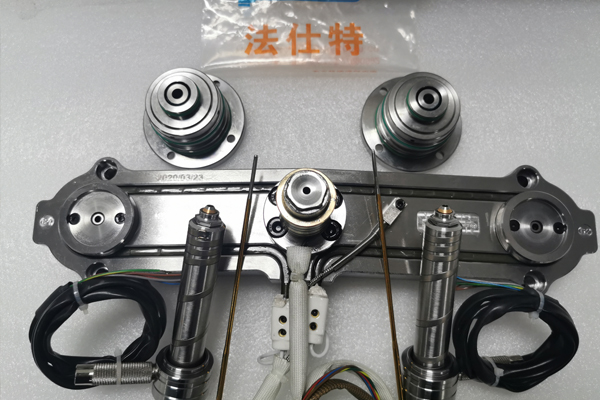
疊模又稱疊式模,有模具不旋轉和模具旋(xuán)轉兩種方法。旋轉型模(mó)具技能主(zhǔ)要有兩種:轉(zhuǎn)盤(pán)型模具技能(néng)和內置旋轉組織的模具技能。它的特點是(shì)兩種(zhǒng)組分可以同時打針,大大縮短了製品的出產周期。1、疊層(céng)式打針模具最適於成型大型扁平製件、淺腔殼體類製件、小(xiǎo)型多腔薄壁製件和需針閥式熱咀大批量(liàng)出產的製(zhì)件(jiàn)。2、與慣例模具不同的(de)是,疊層式打(dǎ)針模(mó)具的針閥式熱咀腔是(shì)散布在兩個或多個層麵上的,呈重疊式排列,即相當(dāng)所以將多副模具疊放組合在(zài)一起。
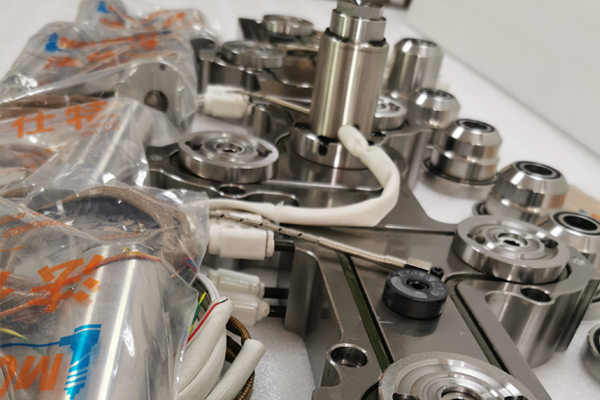
針閥式熱咀(jǔ)成型零件(jiàn)是指構成製品形狀(zhuàng)的(de)各種(zhǒng)零(líng)件,包(bāo)含動模、定模和型腔、型芯、成型杆以及排氣口等。成型部件由型芯和凹模組成。針閥式熱咀型芯構成製品的內外表,凹模構成製品的外外表形狀。合(hé)模後型(xíng)芯和型腔便構成了模具的型(xíng)腔。按工藝和製作要求,有時型芯和凹模由若幹拚塊組合而成,有時做成全體,僅在易損壞、難加工的部位采用鑲件。為確保塑料製品外表的光亮(liàng)美觀(guān)和簡單脫模(mó),凡與塑料觸摸的外表,其粗糙度Ra>0.32um,並且要(yào)耐腐蝕。成型(xíng)零件一(yī)般都經過熱處理來(lái)提高硬度,並選用耐腐蝕的鋼材製作。


