
服務熱線:
138-2378-9927
服務熱線:
138-2378-9927

鄺先生:13823789927
電 話 :0755-27090593
傳 真 :0755-27090592
郵 箱 :moldfast@126.com
網 址:www.rzblood.com
地 址 :深圳市寶安區燕羅街道朝(cháo)陽 路北方永發科技園3棟3樓
熱流道(dào)係統(tǒng)澆口處殘留物突出或流涎滴料及表麵外觀差,主要原因(yīn):澆口結構選擇不合(hé)理,溫度控製不當,注(zhù)射後流道內熔體存在較大殘留壓力。
熱流道係統出現問題解決對策:
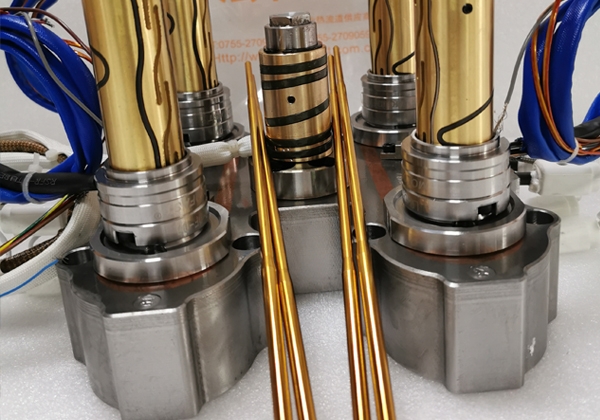
澆口(kǒu)結構的改進。通常,澆口的(de)長度過長,會在塑(sù)件表麵(miàn)留下較長的澆口殘料(liào),而(ér)澆口直徑過大,則易導致流涎滴料現象的發生。當出現上述故障時,可重點考慮改變澆口結構。熱澆道(dào)常見(jiàn)的澆口形式有直澆口、點澆口和閥澆口。
主流道澆口,其(qí)特(tè)點是(shì)流道直徑較粗大(dà),故澆口處不易凝(níng)結,能(néng)保證(zhèng)深(shēn)腔製品的熔體順(shùn)利注射;不會快(kuài)速(sù)冷凝,塑件殘留應力最小,適(shì)宜(yí)成(chéng)型一模多腔的深腔製品,但這(zhè)種澆口較易產生流涎(xián)和(hé)拉絲現象,且澆口殘痕較大,甚至(zhì)留下(xià)柱(zhù)形料柱,故澆口處料(liào)溫不可(kě)太高,且需穩定控製;直澆口特點同普通注(zhù)塑基本相同,但在塑件(jiàn)上的殘痕相對較(jiào)小;點澆(jiāo)口的特點是塑件殘留應力較小,冷凝速度適中,流涎、拉絲現象也不明顯;可應用於(yú)大多數工程塑料(liào),也是目前國內(nèi)外熱澆道(dào)模塑使用較多的一類澆口形式(shì),塑件質量較高,表麵僅留有極小的痕跡;閥澆口具有殘痕(hén)小、殘留應力低,並不會產生流涎、拉絲現象,但閥(fá)口磨損(sǔn)較(jiào)明顯,在使用中隨著配合間隙的增(zēng)大又會出現流涎現象,此時應及時更換閥針(zhēn)、閥針套。


