
服(fú)務熱線:
138-2378-9927
歡迎來到深(shēn)圳市法仕特(tè)熱流道有限公司官方網站(zhàn)!
服(fú)務熱線:
138-2378-9927

鄺先生:13823789927
電 話 :0755-27090593
傳 真 :0755-27090592
郵 箱 :moldfast@126.com
網 址:www.rzblood.com
地 址 :深圳(zhèn)市寶安區燕羅街道朝陽 路北方永(yǒng)發科技(jì)園3棟3樓(lóu)
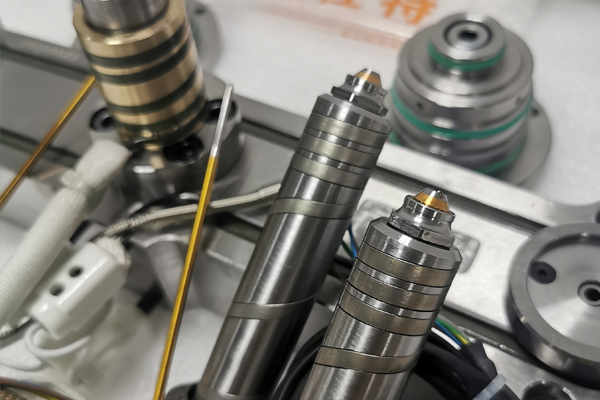
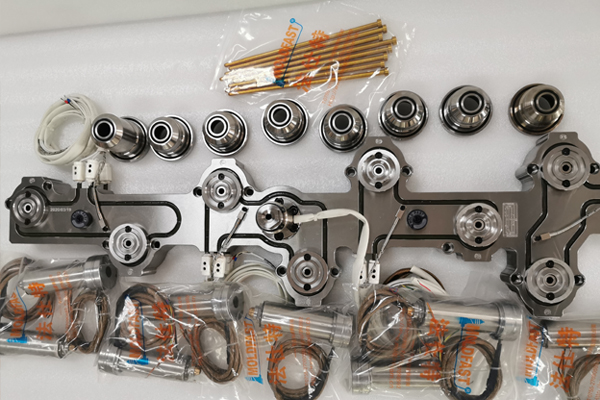
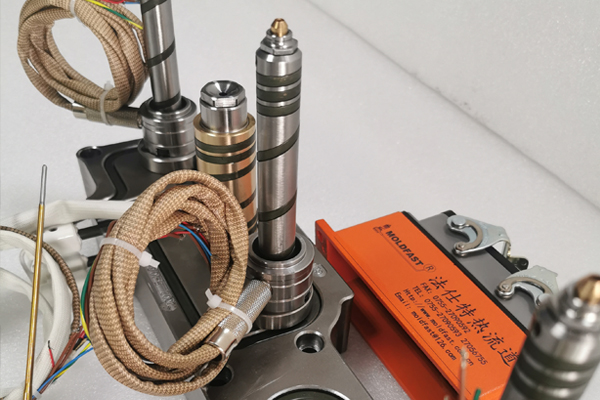
一。熱流道係統體係(xì)塑料模具作業(yè)原理。單(dān)熱流道(dào)係統體係主要由單噴嘴、噴嘴頭、噴嘴銜接板、溫控(kòng)箱體係等組成。單端熱流道體係塑料模具結(jié)構簡略。熔融的塑料被打(dǎ)針成型機打(dǎ)針到噴嘴的銜接板中。噴嘴到達噴嘴(zuǐ)頭後,注入腔。二.閥門橡膠口熱流道體係塑料模具作業原理。閥門(mén)橡膠口(kǒu)熱流道體係的塑料模具結構最為複雜,其結構與一般多頭熱流道體係的塑料模具結構相同。別的,增加了一套閥針傳動裝置,控製閥針的啟閉運動。傳動裝置相當(dāng)於液壓缸。
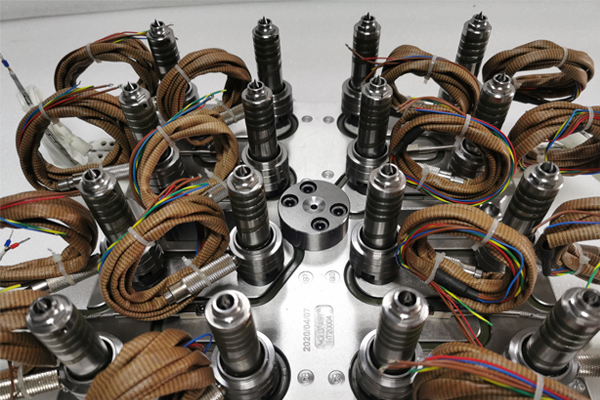
熱流道係統特點1)本溫控器設置(zhì)有超壓維護,若將本(běn)表誤接(jiē)入(rù)380VAC電源,或工(gōng)廠電壓不穩定時會自熱流道係統動堵截電源,以維(wéi)護電子元器件不(bú)被燒毀。2)采(cǎi)用PID操控技(jì)能,能精確地把溫度操控在±0.5℃之內。3)輸出電流15A、適用電壓85V~250V、周率50HZ/60HZ、輸出功率:3600W(適用額定電熱流(liú)道壓為240V的區域);1650W(適用額定電壓為110V的區域)。4)傳感器可通(tōng)過設置選擇為(wéi)J型(xíng)或K型或E型熱電偶。5) 可由按鍵切換至手動模式設定(dìng)功(gōng)率輸出百分比(%)。
節省資(zī)料成(chéng)本:冷流道(dào)和澆口所產(chǎn)生的廢料是很大的,尤其是製件體積(jī)越大(dà)的因流道長廢料更多(duō)。這些廢料有的能夠回用(yòng),有(yǒu)的不能回用,即使能回用的,資料的綜合性(xìng)能也大打折扣,而且還需要回用設備。而熱流道係統能夠處理這一問題,它消(xiāo)除了冷流(liú)道,由於流道在整個加工進程中都處於熔融狀態,冷卻時刻明(míng)顯縮(suō)短。打針時刻的不同(tóng)也是選用熱流道係統取代冷流道的一個方麵。打針時刻的(de)不同歸因(yīn)於填充冷流道需要額定的(de)時刻。這是由於(yú)冷流道的模具增(zēng)加了注塑機開合模行程。
熱流道係統(tǒng)體係(xì)的長處許多,所以(yǐ)會被許多(duō)廠家選用,在這裏分享熱流道係統體係的長(zhǎng)處或長處。一、成型周期:許多(duō)用熱流道(dào)模具(jù)出產的薄壁零件的(de)成型(xíng)周期不到5秒。這是由於轉(zhuǎn)輪(lún)體係的冷卻(què)時刻沒有約束,零件成(chéng)型固化後可以及時推出。二是節省塑料原資料(liào):事實上,在世界上石油和塑料資料價格昂貴的時代,國際上首要的熱流道出產商發展迅速。在純暖流道模具(jù)中由於沒有冷流道,所以沒有出產浪費。由於熱流道(dào)技(jì)術是下降資料成本的有(yǒu)效途徑。
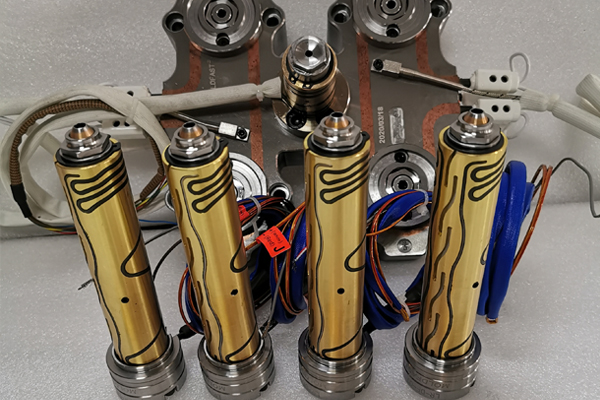
盡管熱流道係(xì)統是注塑模具的組(zǔ)成部分,可是它的使命和作用與模(mó)具(jù)自身完(wán)全不同。暖流道自(zì)身是一個完好(hǎo)獨立的體係單元,它需求高精度的(de)裝置、銜接和操作。正(zhèng)因為這(zhè)樣的原因,現代先進的熱流道係(xì)統體係正越來越多地經(jīng)製造廠家經充沛裝置調試結(jié)束後以熱半模的方式提供給客戶。這種方法(fǎ)能避免用戶自行進行體係裝置時發作過錯、簡化體係銜接、減少(shǎo)在模具上裝置(zhì)體係所需求的時刻。現在熱流道技術在注塑成型(xíng)領域中正扮演著(zhe)一個日(rì)漸重要的角色。
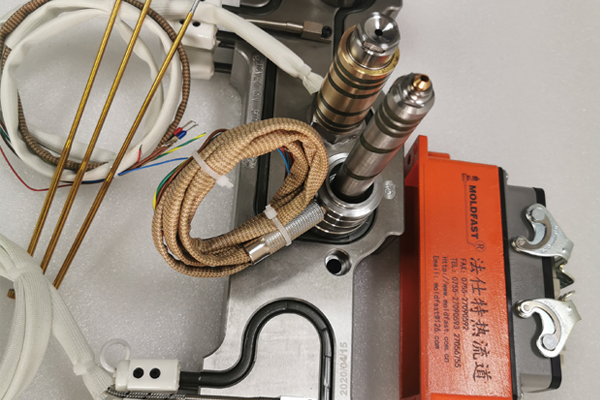
使用熱流道係統(tǒng)的過程中呈現粘膠的情況分析,假如(rú)是舊模具(jù),那有可能是暖流道發熱管壞了,找電工處理。新模具就飛一下模,看唧嘴是否(fǒu)垂直,是否還有哪個倒角沒避空,熱流道係(xì)統是不是沒裝好,進膠口是不是被射嘴撞變(biàn)形了。假如這些都排除了,那(nà)就是內部入水口太小了,射膠壓力過剩導(dǎo)致。模具(jù)上(shàng)隻要這些。熱流道模具由於添加了熱流道,多(duō)了塊(kuài)流道板,所以模具(jù)厚度相應添加,挑選注塑機時(shí)要留意(yì)注塑機的裝置高度。注塑機的注塑體積計(jì)量時,要考慮到(dào)大容積流道中塑(sù)料的壓縮性。


