
服務熱線(xiàn):
138-2378-9927
服務熱線(xiàn):
138-2378-9927

鄺先生:13823789927
電 話 :0755-27090593
傳 真 :0755-27090592
郵 箱 :moldfast@126.com
網 址:www.rzblood.com
地 址 :深圳市寶安區燕羅街道朝陽 路(lù)北(běi)方永發(fā)科(kē)技園3棟3樓
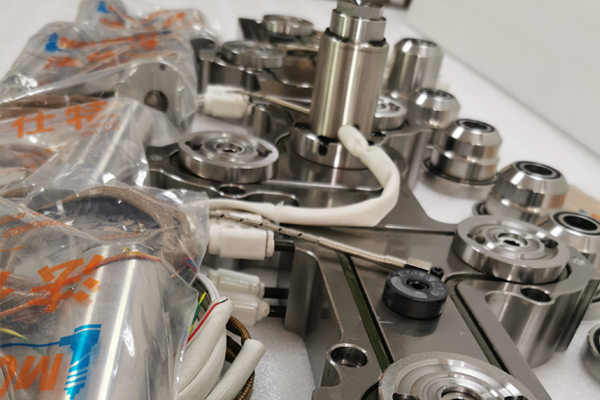
開放式熱流道體係:結構(gòu)比較簡單熱流道,表麵質(zhì)量(liàng)差,對拆料的局限性較高,比較簡單呈現拉絲和熔液泄漏,國外(wài)應用比(bǐ)較(jiào)少,因為同一模具(jù)上可以和針(zhēn)閥式混用,所(suǒ)以用的企業還是比較多的。針閥(fá)式熱(rè)流道(dào)體係:表麵漂亮,節省資料,內部(bù)緊密,強度高熱流道,。針閥式其實也有兩(liǎng)種熱流道,氣缸式和繃簧式,這個前麵(miàn)文章有介紹。熱流道模具已被成功地用於加(jiā)工各種塑料資料。如PP,PE,PS,ABS,PBT,PA,PSU,PC,POM,LCP,PVC,PET,PMMA,PEI,ABS/PC等。
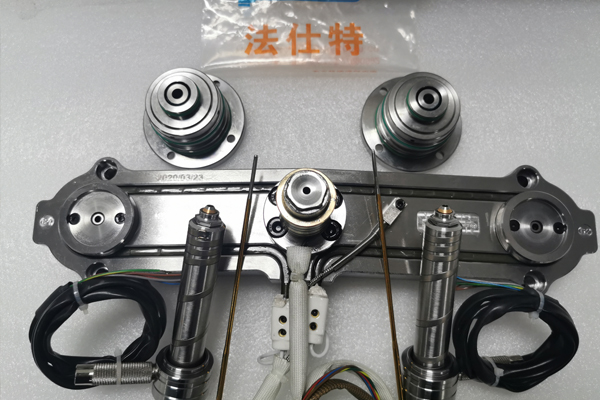
好(hǎo)處1、出產自(zì)動化消除後續工序,有利於出產自動(dòng)化。製件經(jīng)熱流道模具成型後即為成品,無需修剪澆口及收(shōu)回加工冷澆(jiāo)道等工序。有(yǒu)利於出(chū)產自(zì)動化。國外很多產品(pǐn)出產(chǎn)廠家均將(jiāng)熱流道(dào)與自動化結合起來以大幅度(dù)地進步出產功率(lǜ)。許多先進的塑料成型工藝是在熱流道技術基礎上發展起來的。如PET預成型製造,在(zài)模具中多色共注,多種材料共注(zhù)工藝等。好處2、縮短周期3、模(mó)具圖片,在熱流道模(mó)具中因沒有冷澆道(dào),所以無出產費料。這對於塑料價格貴的使用項目(mù)含義特別重大。
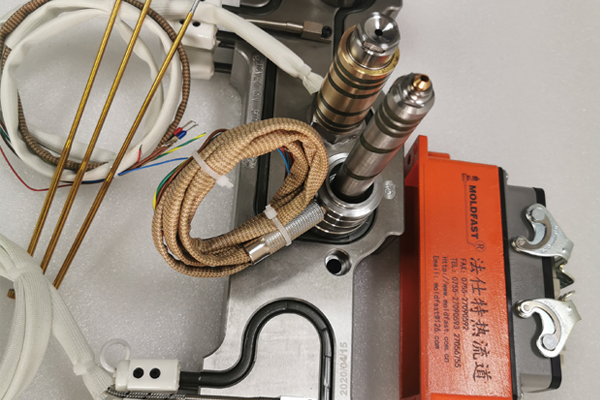
1)不必三板式模具,同樣可以采用點澆口進(jìn)料;簡化了模具結構,降低了對注射機開模行程的要求。2)節省原材料;避免了流(liú)道凝料回收、破(pò)碎再利用的工序和費用。3)流道(dào)中熔體(tǐ)始終處於熔融狀暖(nuǎn)流道(dào),態,活動(dòng)阻力小,有利於充模和保壓力的傳(chuán)遞,改進製品表麵(miàn)質量和力(lì)學性能。4)熱(rè)流(liú)道沒有冷卻和取出(chū)流道凝料的時暖流道,間,縮短成形周(zhōu)期;易於自動(dòng)化出產。6)可用針閥式熱流道(dào)澆口,操(cāo)控澆口暖流道,封閉時間,確保製品成型質量。
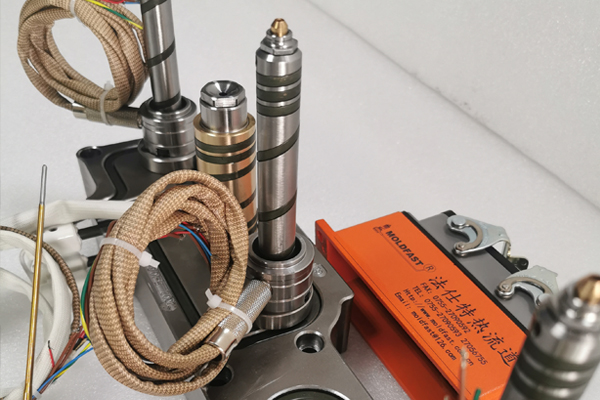
1.主要原因,換料或換色的方法(fǎ)不當;熱流道規劃或加工不(bú)合理導致內部存在較多的暖流(liú)道停留料。2.處(chù)理對策(1)選擇正確的換(huàn)料(liào)方法。暖流道(dào)係統換料、換色進程一般(bān)熱流道由新(xīn)料直接推出流道內(nèi)的一切(qiē)停留(liú)料,再把流道壁麵停留料向前整體移動,因而,清洗比較容易進(jìn)行(háng)。相反,若(ruò)新料粘度較低,就容易進入停留料(liào)中心,逐層別離停留料,清洗起來就較為費事。倘若新舊兩種料(liào)的粘度附近時,可通過加快新(xīn)料打針(zhēn)速度(dù)來(lái)實現快速換料。若停留料粘度對溫度較為靈敏,可適當提高料溫來降低粘度,以加(jiā)快換料進程。

熱流(liú)道體係的長處(chù)許(xǔ)多,所以會被許(xǔ)多廠家選用,在這裏分享熱流道體係的長處或長處。一、成型周期:許多用熱流道模具出產的薄壁零件的成型(xíng)周期不到5秒。這是由於轉輪體(tǐ)係的冷卻時刻沒有(yǒu)約束,零件成型固化後可以及時推出。二是(shì)節省塑料(liào)原資料:事實上,在世界上石油(yóu)和塑料資料價格昂貴的時代,國際上首要的熱流道出產商發(fā)展迅速。在純暖流道模具中由於沒(méi)有冷流道,所以沒有出(chū)產(chǎn)浪費。由於熱流(liú)道技術是下降資(zī)料成本的有效途徑。
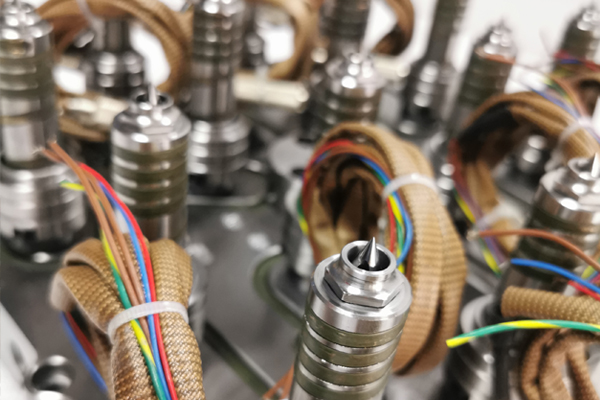
熱流道成型零件是指構(gòu)成製品(pǐn)形狀的(de)各種零件,包含動模、定模和型腔(qiāng)、型芯、成型杆以及排氣口等(děng)。成(chéng)型部件由(yóu)型(xíng)芯和凹模組成。熱(rè)流道型芯(xīn)構成製品的內外表,凹模構成(chéng)製品的外外(wài)表形狀。合模(mó)後型(xíng)芯和型腔便構成了模具的型腔。按工藝和製作要求,有時型芯和凹模由若幹拚塊組合而成,有時做成全(quán)體,僅在易損壞、難加工的部位采用鑲件。為確保塑料(liào)製品外表的光(guāng)亮美觀和簡單脫模,凡與塑料觸摸的外表,其粗糙度Ra>0.32um,並(bìng)且要耐腐蝕。成型零件一般都經過熱處理來提高硬度,並選用(yòng)耐腐(fǔ)蝕的鋼材(cái)製(zhì)作。
138-2378-9927
 |
| 手(shǒu)機站 |

