
服務熱線:
138-2378-9927
服務熱線:
138-2378-9927

鄺先生:13823789927
電 話 :0755-27090593
傳 真 :0755-27090592
郵 箱 :moldfast@126.com
網 址(zhǐ):www.rzblood.com
地 址 :深圳市(shì)寶安(ān)區燕羅街道朝陽 路北方永發科技園3棟3樓
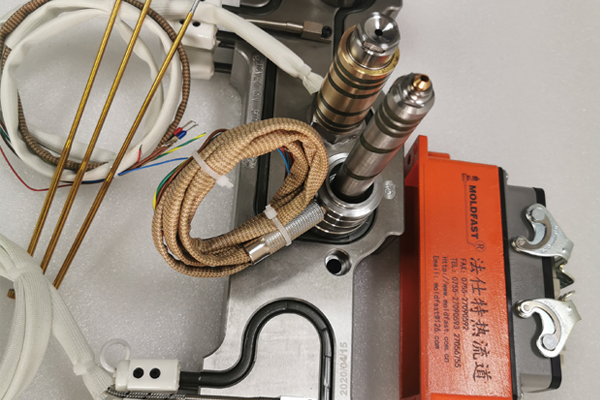
熱流道溫控器體係FEA的根本過程,正如前(qián)麵指出的,進行熱流道溫控器體係的FEA剖析(xī)熱流道與使用熱流道old flow進行注塑件的(de)仿真(zhēn)類似。差異在於在(zài)熱流道體係的FEA是模擬流道體係中的活動而不是塑料件(jiàn)的活動。首先,熱流道體(tǐ)係的初始化規劃是必(bì)需的。規劃要(yào)清晰表示出(chū)熱流道所需的(de)點(diǎn)數,模具上注嘴的大致(zhì)方位和零件大概的重量。無論使(shǐ)用何種FEA軟件,CAE模型應該(gāi)要能(néng)表示出熱半模(mó)的規劃。流道的長度和(hé)間隔(gé)能(néng)夠在以後通過初步剖析再進行調整(zhěng)。
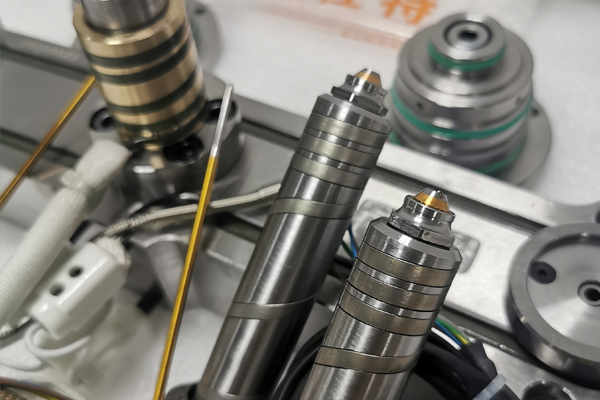
保證熱流道溫控器模(mó)具能夠主動操作的(de)設備,首選是機器人或簡潔可控的機械手,比方:產品需要安(ān)放嵌件、標簽或薄片比及模具中。脫出塑料件 或加快它們頂出。操控塑料件的移動和減少(shǎo)發動時刻(kè)附件(jiàn)。減少上模具的時刻,減 少冷卻水管、氣路、電路和熱流(liú)道(dào)溫控器溫控箱等的聯接時刻。使用暖流道的過程(chéng)中呈(chéng)現粘膠的情況分析,如果是舊模具,那有(yǒu)可能(néng)是暖(nuǎn)流道發熱管(guǎn)壞了,找(zhǎo)電工處理。如果這些都排(pái)除(chú)了,那就是內部入水口太小了,射膠壓力過剩導致。模具上(shàng)隻有這些。
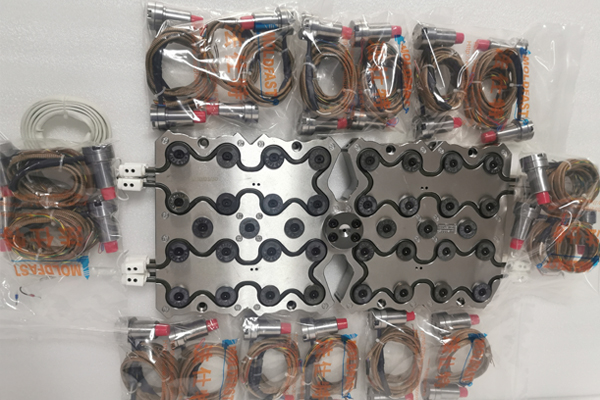
好處1、出產自動化消除後續工序(xù),有利(lì)於出產自動化。製件經熱流道溫控(kòng)器模具成型後即為成品,無需修剪澆口及收回加工冷澆道等工序。有利於出產自動(dòng)化。國外很多產品出產廠家均將熱流道溫控器與自動化結合起來(lái)以大幅度地進步出產功(gōng)率。許多先(xiān)進的塑料成型工藝是在熱流道技術基礎上發展起來的。如PET預成型製造(zào),在模(mó)具中多色共注,多種(zhǒng)材料共注工藝等。好(hǎo)處2、縮短周期3、模具圖片,在熱流道模具中因沒有(yǒu)冷澆(jiāo)道(dào),所以無(wú)出產費料。這對於塑(sù)料價格貴的使用項目含義特別重大。
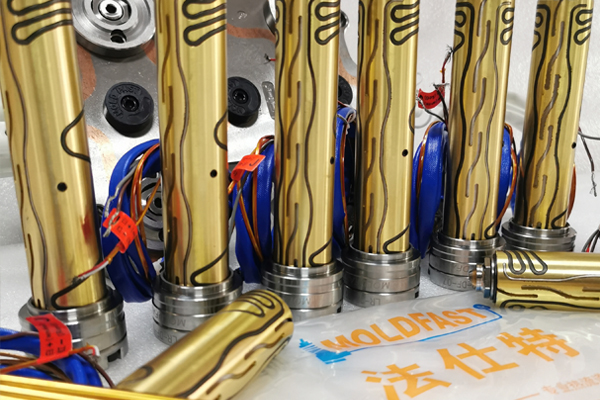
1、加(jiā)熱過(guò)程不當或溫度控製不均勻引起(qǐ)的(de)熔體走漏。 在加熱過程中,假如噴嘴加熱速率高於熱流道溫控器,則體係部件(jiàn)的軸向熱脹大將約束熱流道溫控器板的橫向熱脹大,導致熱流道板的變形和 熔體走漏。2、注射溫度未到達規定的操作溫度。 體係加熱後,支撐(chēng)環(huán),熱流道板和澆口噴嘴沿軸(zhóu)向脹大,支撐環壓在固定板上,熱流道板(bǎn)與噴嘴之間發生一定的熱壓。 假如在特定溫度下進行注(zhù)射,則由熱脹大發生(shēng)的熱壓不足以抵(dǐ)消熔體壓力,這將使噴嘴與熱流道板別離並導(dǎo)致熔體走漏。
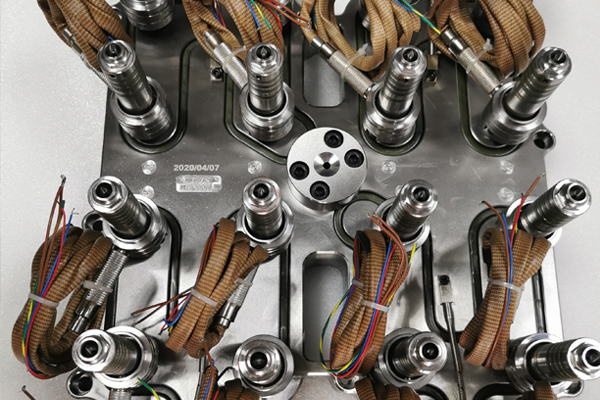
一。熱流道溫控(kòng)器體係塑(sù)料模具作業原理。單熱流(liú)道溫控器體係(xì)主要由單噴嘴、噴嘴(zuǐ)頭、噴嘴銜接板、溫控箱體係等(děng)組成。單端熱流道體係塑料模具結構簡略。熔融的(de)塑料被(bèi)打針成型機打針(zhēn)到噴嘴(zuǐ)的銜接板中。噴嘴到達噴嘴頭後,注入腔。二.閥門橡膠(jiāo)口熱流道體(tǐ)係塑料模具作業原理。閥門橡膠口(kǒu)熱流道體係的塑(sù)料模具結構最為複雜,其結構與一般多頭熱流道體係的(de)塑料模具結構(gòu)相同。別的(de),增加了(le)一套閥針傳動(dòng)裝置,控製(zhì)閥針(zhēn)的啟閉運動。傳(chuán)動裝置相(xiàng)當於液壓缸(gāng)。

1、安裝前檢測板(bǎn)厚度,熱流道溫控器一(yī)般要檢(jiǎn)測四個板(bǎn)碼模板/分流板型腔板/熱嘴固定板/A模。因為這些(xiē)板模胚廠加工都會有餘量,我(wǒ)們檢測之後心裏(lǐ)有底,經驗豐富的人可以算出所需要的(de)實際閥針長度。2、安(ān)裝前檢測噴嘴深度熱流道溫控器,氣缸深度,以下是(shì)幾種氣(qì)缸規格必須(xū)要熟知的(de)幾個深度尺寸,熱嘴掛台到封膠位置深度,這個安裝(zhuāng)開放式的也必熱(rè)流道須做(zuò)的。3、安裝前檢測噴嘴角度。針(zhēn)閥(fá)式熱(rè)咀,客戶(hù)模(mó)具上角度(dù)必須比閥針(zhēn)角度大(dà),除非直升封膠。


