
服務熱線:
138-2378-9927
服務熱線:
138-2378-9927

鄺先生:13823789927
電 話(huà) :0755-27090593
傳 真(zhēn) :0755-27090592
郵 箱 :moldfast@126.com
網 址:www.rzblood.com
地 址 :深(shēn)圳市寶(bǎo)安區燕羅街道朝陽 路北方(fāng)永發科技園3棟3樓
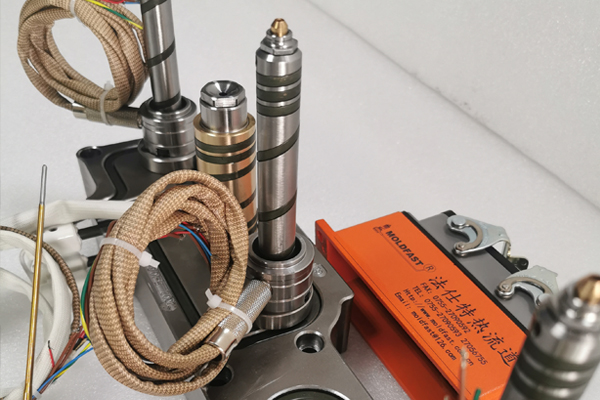
節省資料成本:冷流道和澆口所產生的廢料是很大的,尤其是製件體積越大的因流(liú)道長廢料更(gèng)多。這些廢料有的能夠回(huí)用,有的不能回用,即使能回用的,資料的綜合性能(néng)也大打折扣,而且還需要回用設(shè)備。而熱流道係統能(néng)夠處理這一問(wèn)題,它消(xiāo)除了冷流道,由於流道在整個加工進程中都處於(yú)熔融狀(zhuàng)態,冷卻時刻明顯縮短。打針時刻的不同也是選用熱流道係統取代冷流道的一個方麵。打針時刻的不同歸因於(yú)填充冷流道需要(yào)額定的時(shí)刻。這是由於冷(lěng)流道的(de)模具增(zēng)加了注塑(sù)機開合模行程。

一、塑料活動的操控,暖流道澆道(dào)尺度設計要合理。尺度(dù)太小充模壓力丟失過大,尺度太大則暖流道體積過大,塑料在熱流道係統係統中停留時間過長,損壞材料(liào)性能而導致零件成型後(hòu)不能滿意運用(yòng)要求。對於零件分量相差懸殊的要進行澆道(dào)尺度設計平(píng)衡,否則就(jiù)會出現有的零件充模保壓不夠,有的零件(jiàn)卻充模保壓過度,飛邊(biān)過大質(zhì)量差等問題。二、塑料溫度的操控,如果或許應盡量選擇具(jù)備多區域別離控(kòng)溫的熱流道係(xì)統係統,以增加運用的靈活(huó)性及應變能力。在熱流道模具(jù)應用(yòng)中塑料溫度的(de)操控極為重要。

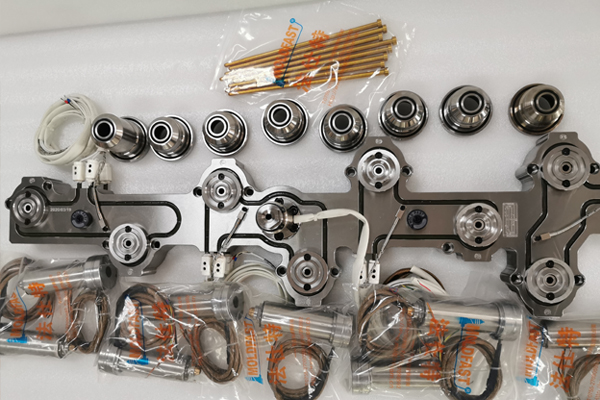
開放式熱(rè)流道係統體係:結構比較簡單熱流道係統,表(biǎo)麵質量差,對拆料的局限性(xìng)較高,比較簡單呈現拉絲(sī)和熔液泄漏,國外應用比較少,因為同一模具上可(kě)以和針閥式混用,所以用的企業還是比(bǐ)較多的。針(zhēn)閥式熱流道體係:表麵漂亮(liàng),節省(shěng)資料,內部緊密,強度高熱流道,。針閥式其實也有兩種熱流道,氣(qì)缸式和繃簧式,這個前(qián)麵(miàn)文(wén)章(zhāng)有介(jiè)紹。熱流道模具已被成功地用於加(jiā)工各種塑料資料(liào)。如PP,PE,PS,ABS,PBT,PA,PSU,PC,POM,LCP,PVC,PET,PMMA,PEI,ABS/PC等。
1.主要原因,澆口結構(gòu)選擇不合理,溫度操控不當,打針後流道(dào)內熔體存在(zài)較(jiào)熱流道係統大(dà)的殘留壓力。2.處理對策(1)樹脂釋壓。流道(dào)內的殘留壓力過大是形成流涎的主要原因之一。一般情況下,打針機應采取緩(huǎn)衝回路或緩(huǎn)衝裝置來防止(zhǐ)流涎。(2)澆口結構的改進。通常,澆口的長度過長,會在塑件表暖流道麵留下較長的澆口料把,而澆口直(zhí)徑過大,則易導致流涎滴料現象的發作。當出現上述故障時,可要點考慮改變澆口結構。熱流道係統常見的澆口方式有直澆口、點澆口和閥澆口。
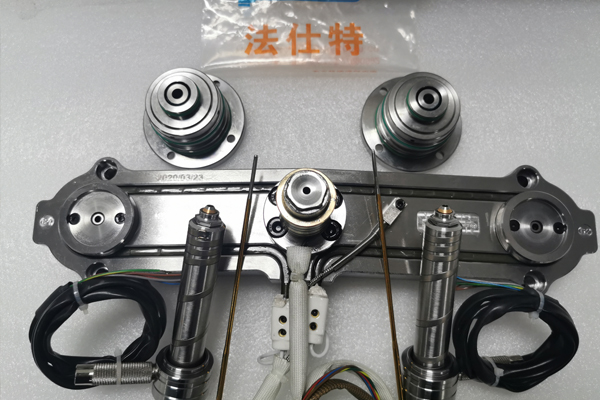
熱流道係統特點1)本溫控器(qì)設置有超壓維護,若將本表誤接入380VAC電源,或工廠(chǎng)電壓不穩定時會自熱流道係統動堵截電源,以維(wéi)護電(diàn)子(zǐ)元器件不被燒毀。2)采用PID操控技能,能精確地把溫度操控在±0.5℃之內。3)輸出電流(liú)15A、適用電壓85V~250V、周率50HZ/60HZ、輸出功率:3600W(適用額定電熱流道壓為240V的區域);1650W(適用額定電壓為110V的區域(yù))。4)傳感器可通過設置選擇為J型或K型或E型熱(rè)電偶(ǒu)。5) 可由(yóu)按鍵切換至手動模式設定功率輸出(chū)百分比(bǐ)(%)。


