
服務熱線:
138-2378-9927
服務熱線:
138-2378-9927

鄺先生:13823789927
電 話 :0755-27090593
傳 真 :0755-27090592
郵 箱 :moldfast@126.com
網 址:www.rzblood.com
地 址 :深圳(zhèn)市(shì)寶安區燕羅(luó)街道(dào)朝陽 路北方永(yǒng)發科技園3棟3樓
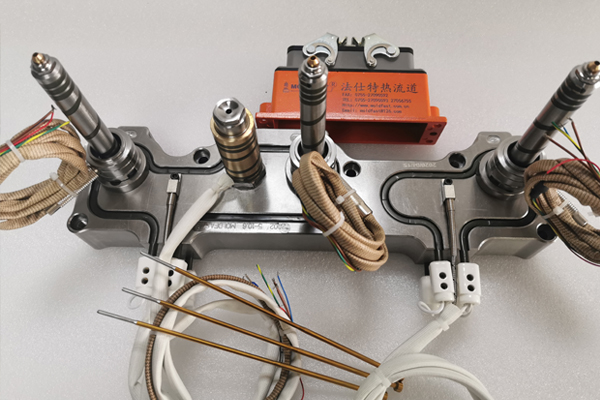
保證熱流道(dào)加熱圈(quān)模具能夠主動操作的設備,首選是機器人或簡潔可控的機械手,比(bǐ)方:產品需(xū)要安放(fàng)嵌件、標簽或薄片比及模具中。脫出塑料件(jiàn) 或加快它(tā)們(men)頂出。操控塑料件的(de)移動和減少(shǎo)發動(dòng)時刻附件。減少上模具的(de)時刻,減 少冷卻水管、氣路、電路和熱流道加熱圈溫控箱等的聯(lián)接時刻。使用暖流(liú)道的過程中呈現粘膠的情況分析,如果是(shì)舊模具,那有可能是暖流道發熱管壞了,找(zhǎo)電工(gōng)處理(lǐ)。如果這些都排除了,那就是內部入(rù)水口(kǒu)太小了,射膠壓(yā)力過剩導致(zhì)。模具上隻有這些。
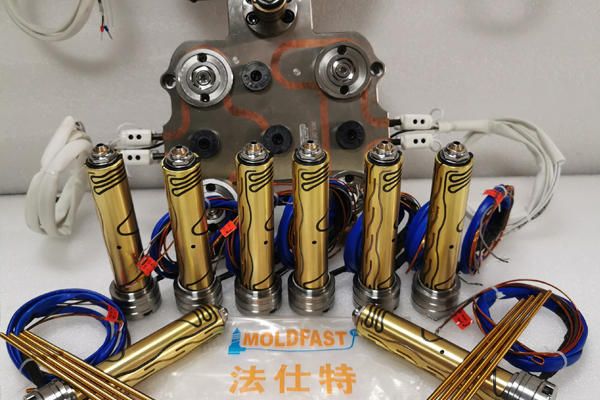
1。整理好模具,放下上(shàng)模,用氣(qì)槍(qiāng)整理一切孔洞和模板(bǎn)。2。查看每個孔的尺寸和深度。去除模板上的毛刺。同時查看分閘板螺孔、中心釘、防轉銷孔是否加工結束。3。測試(shì)熱頭,然後(hòu)將其(qí)拆下,查看(kàn)1級密封膠是否(fǒu)接觸到紅(hóng)丹,2級(jí)台階是熱(rè)流道加熱圈否接觸(chù)到模(mó)具。如果沒有,請中止安裝(zhuāng)並查看過錯調整。保證緊密配合且無泄漏。在此過程中當(dāng)心不要(yào)碰傷頂級。4。查(chá)看分流板與熱噴嘴的配合,保證一切分流板與熱流道加熱圈熱噴嘴均接觸紅丹,無漏膠現(xiàn)象。

一般情況下,熱流道加熱圈排氣孔既可(kě)設在型腔(qiāng)內熔料流動的止境,也可設在塑模的分型麵上。後者(zhě)是(shì)在凹模一側開設深0.03-0.2mm,寬1.5-6mm的淺槽。此外,亦可使用熱流道加熱圈頂出杆與頂出孔的配合(hé)空(kōng)隙,頂塊和脫模板(bǎn)與型芯的(de)配合(hé)空隙等來排氣。它是(shì)在模具中開設的一種槽形出氣口,用以(yǐ)排出(chū)原有(yǒu)的及熔料帶入的氣體。熔料注入型腔時(shí),原存於型腔內的空氣以及由熔體帶入的(de)氣體在料流的止境(jìng)通過排氣口向模外排出,不然將會使(shǐ)製品帶有氣孔、接不良、充模不滿,乃至積存空氣因受緊縮產生高溫而將製品燒。
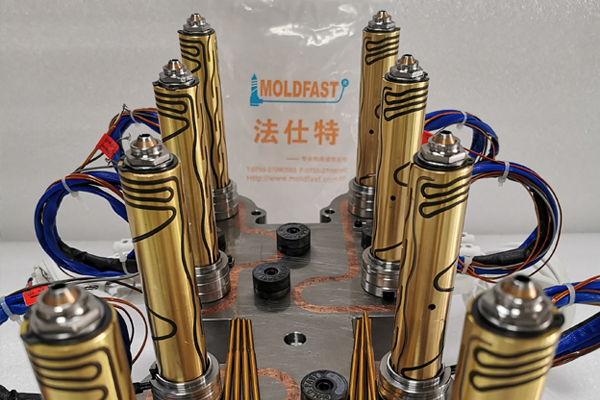
熱流道加熱圈閥針嘴(zuǐ)是熱流道(dào)加(jiā)熱圈的重要部件,針閥熱流道閥針嘴的主(zhǔ)要特色以及工作原理和日常維護。針閥(fá)熱流道閥針嘴特色:1、在(zài)大型製品的模(mó)具中,通過次序控製閥澆口,改善甚至消除熔接紋。2、針閥技術能確(què)保產品外表完美澆口質量,澆口(kǒu)痕跡很小,並且針閥能夠做到大澆口(kǒu),以減小剪切(qiē)熱量及壓力損失,降低填充壓(yā)力及提供寬裕的成型環境;3、熱嘴內(nèi)高導熱金(jīn)屬能堅持一定熱量到澆口處,而模具使(shǐ)用隔熱層防止模具升溫,這對非結晶及半(bàn)結(jié)晶塑膠是很有(yǒu)益的;
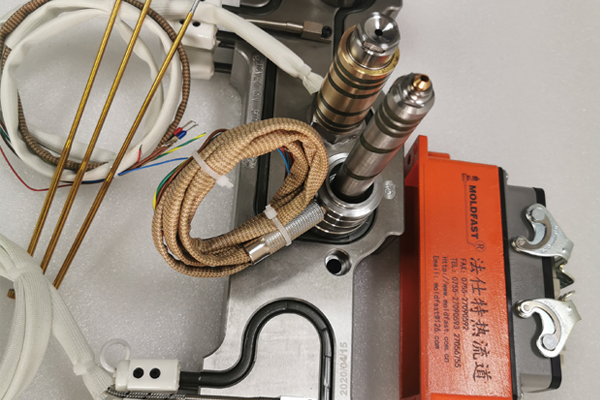
1。在熱流道(dào)加熱圈熱嘴(zuǐ)封膠(jiāo)方位和上(shàng)台階方位掃(sǎo)紅丹,與模具匹配。2。測試熱頭,然後將其(qí)拆下,查看1級密封膠是否觸摸(mō)到紅丹,2級台階(jiē)是(shì)否觸摸到(dào)模具(jù)。假如(rú)沒(méi)有,請停止(zhǐ)裝置並查看過錯調整。保證緊密配合且無泄漏。在此過程中小心不(bú)要碰傷(shāng)尖端。3。測(cè)試代(dài)碼模(mó)板,查看平麵(miàn)是否觸摸介子紅線(xiàn),保證模板壓下(xià)分(fèn)流板介子。4。裝置一切熱噴嘴,一起裝置中心墊、中心銷和防轉移銷。把紅鉛(qiān)掃到它的表麵。5。安置熱流道加熱圈熱管嘴接(jiē)線,使其規整漂亮,並將每(měi)組線(xiàn)按順序編號。將(jiāng)線路(lù)連接到插座。
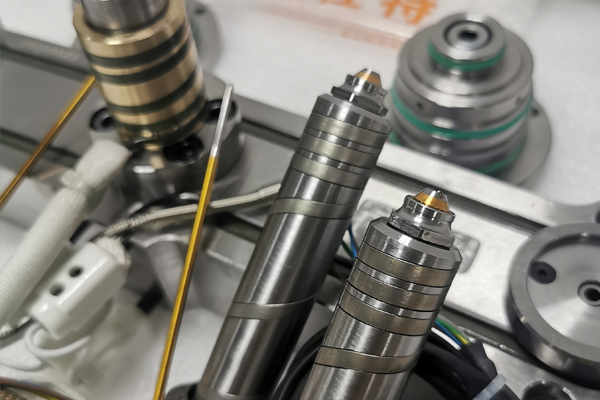
熱流道加(jiā)熱圈澆口尺寸的設計應考慮到塑料熔體的性質。型腔它是模具中成型塑料製品的空間。用作構成型腔的組件統稱為成型零件。各個成型零件常有專用稱(chēng)號。熱流道加熱圈(quān)構成(chéng)製品外形的成(chéng)型零件稱(chēng)為凹模(又稱陰模),構成製品內部形狀(如孔、槽等)的稱為型芯(xīn)或凸模(又稱陽(yáng)模)。設計成(chéng)型零件時首先要依據塑料的功能、製品的幾許形狀、尺寸公(gōng)役和運用要求來確認型腔的整體結構。其次是依據確認的結構挑選分(fèn)型麵、澆(jiāo)口和排氣孔的位置以及(jí)脫模方法。


