
服務熱線:
138-2378-9927
服務熱線:
138-2378-9927

鄺先生:13823789927
電 話 :0755-27090593
傳 真 :0755-27090592
郵(yóu) 箱 :moldfast@126.com
網 址:www.rzblood.com
地 址 :深圳市(shì)寶安(ān)區燕羅街道朝陽 路(lù)北方永發科技園3棟3樓
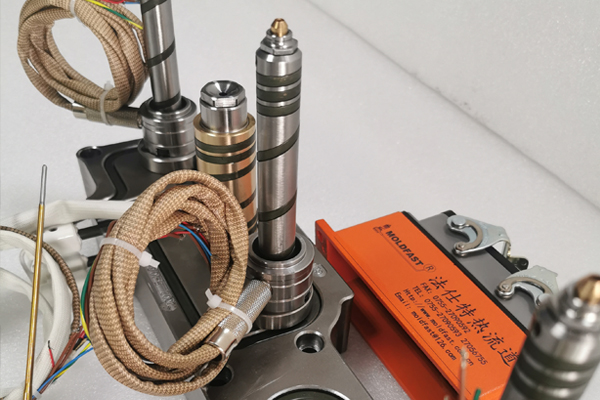
針閥熱流道係統加熱器組成部分,加熱棒由特(tè)殊生產工藝和優質的資料製成,經久耐用,保(bǎo)證了在嚴密針閥熱流道係統空間內的高(gāo)效運轉,即便在加熱外(wài)套溫度達(dá)700攝氏度時也可正(zhèng)常運(yùn)轉(zhuǎn)。依照公(gōng)製和(hé)國際規範製造,一切型號都以VDE0721質檢要求為規範,可以滿意大部分機器,工廠等使用加熱元件的需求,電熱管(guǎn)有必要通過高溫熱處理以消除鋼的機械張力,才幹較容易(yì)對電(diàn)熱管進行(háng)曲折,加工成型後的加熱條能手動的彎入流道槽,形狀有多種:有加熱棒、加熱圈、螺(luó)旋式加熱器(加熱(rè)盤條(tiáo))等。
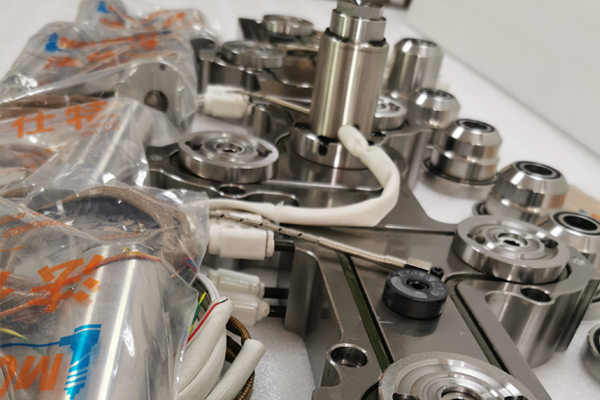
針閥熱流道(dào)係統體係FEA的根本(běn)過程,正如前麵指出的,進行針閥熱流道係統體係的FEA剖析熱流道與使用熱流道old flow進行注塑件的仿真類似。差異在於在熱流道體係的FEA是模擬流道體係中的活動而不是塑料件的活動(dòng)。首先,熱(rè)流道體係的初始化規劃是必需的。規劃要清晰表示出熱流道所需的點數,模具上注嘴的大致方位和零件大(dà)概的重(chóng)量。無論使(shǐ)用何種FEA軟件,CAE模(mó)型應該要能表示出熱半(bàn)模的規劃。流道的長度和間隔能夠在以後通過初步剖析再進(jìn)行調整(zhěng)。
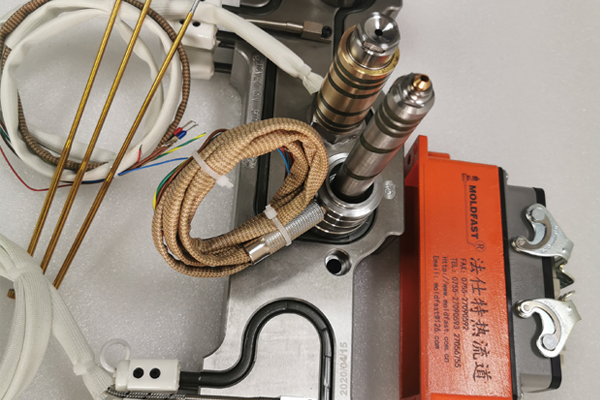
1、安(ān)裝前檢測板厚度,針閥熱流道係統(tǒng)一般要檢測四個板碼模板/分流板型腔板/熱(rè)嘴固(gù)定(dìng)板/A模(mó)。因為(wéi)這些板模胚廠加工都會有餘量,我(wǒ)們檢測之後心裏有底,經(jīng)驗豐富的人(rén)可以算出所需要(yào)的(de)實際閥針長度。2、安裝前檢測噴嘴深度針閥熱流道(dào)係統,氣缸深度,以下是幾種氣缸規格必(bì)須要(yào)熟知的(de)幾個深度尺寸,熱嘴掛台到封膠位置深度,這個安裝開放式的也(yě)必熱流道須做的。3、安裝前檢測(cè)噴(pēn)嘴角度。針閥式熱咀,客戶模具(jù)上角度必須比閥針角(jiǎo)度大,除非直升封膠。
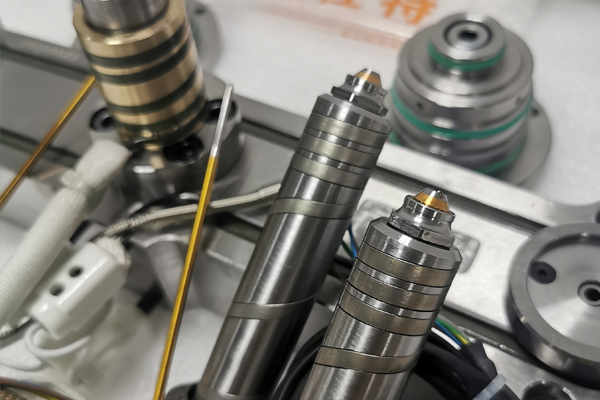
針閥熱流道係統閥針嘴作業原理:1、澆口封閉——打針結(jié)束時(shí),打針(zhēn)信號消失,電磁閥斷電,氣缸改變進氣(qì)通道,使活塞帶動閥針(zhēn)向(xiàng)暖流道下運動,然(rán)後封閉澆口,流道內的熔體始終保持熔融狀況(kuàng)而不會(huì)發作溢料、流涎等現(xiàn)象,型腔內熔體則逐漸冷卻固化,後得到所需的高品質製品。2、澆口開啟——打針信號傳(chuán)遞給針閥嘴的電磁閥,進而控製氣缸針閥熱(rè)流道係統的進氣通道,使得氣缸的活塞帶動閥針向上運動,然後打開澆口,塑料熔(róng)體從注塑機噴嘴經主體流道、熱嘴本體流道而注入型腔(qiāng)。
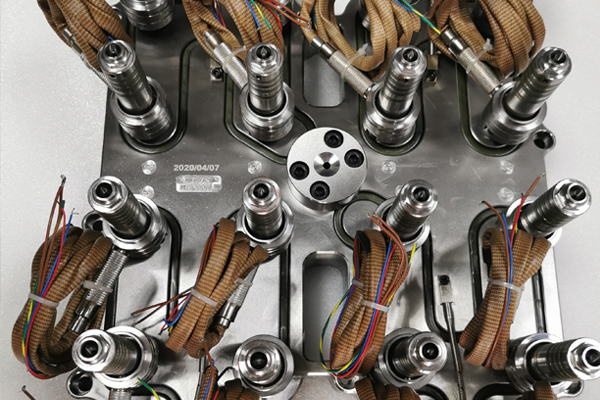
針閥熱流道係統體係的長處許多,所以會被許多廠家選用,在這裏分(fèn)享(xiǎng)針閥熱流道係統體係的長處或長處。一、成型周期:許多用熱流道模(mó)具出產的薄(báo)壁零件的成型周期不(bú)到5秒。這是由於轉輪體係的(de)冷(lěng)卻時刻沒有約束,零件成型固化後可以及時推出。二(èr)是節省塑料原資料:事(shì)實上,在世界上石油和塑料資料價格昂貴(guì)的時代,國際上首要(yào)的熱流道出產(chǎn)商發(fā)展迅速。在純暖流道模具中(zhōng)由於沒(méi)有冷流道,所以沒有(yǒu)出產浪費。由(yóu)於熱流道技術是下降資料成本的有效途徑。
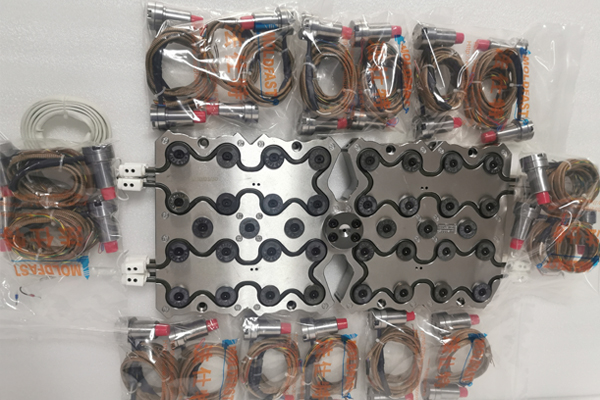
針閥(fá)熱流道係統閥針(zhēn)嘴日常保(bǎo)護:1、再次(cì)出產時,設置噴嘴溫度至高於材料成型溫度或熔融溫度10攝氏度(dù)左右,檢查針閥熱流道係統體係的運(yùn)行狀況(kuàng),再根(gēn)據(jù)正確的次序開機操作。2、在批(pī)量出產完成後,鏟除模具和噴嘴上一切不(bú)必要的質料和其(qí)它雜暖流道物(wù)。3、鏟除一切的水分和油汙,塗上防腐劑以防生鏽。4、把模(mó)具安(ān)放在枯燥、通風的當地。5、如果模(mó)具被長期閑(xián)置,要采取措施避免加熱器受潮。正確運用(yòng)和保(bǎo)護針(zhēn)閥暖流道閥針不僅能更好的使其發揮作用(yòng),而且運用壽命還能大大延伸。


