
服務熱線:
138-2378-9927
歡迎來到深圳市法仕(shì)特熱流道有限公司官方網站!
服務熱線:
138-2378-9927

鄺先生:13823789927
電 話 :0755-27090593
傳 真 :0755-27090592
郵 箱 :moldfast@126.com
網 址:www.rzblood.com
地 址 :深圳市寶(bǎo)安區燕羅(luó)街道朝陽(yáng) 路北(běi)方永發科技園3棟3樓
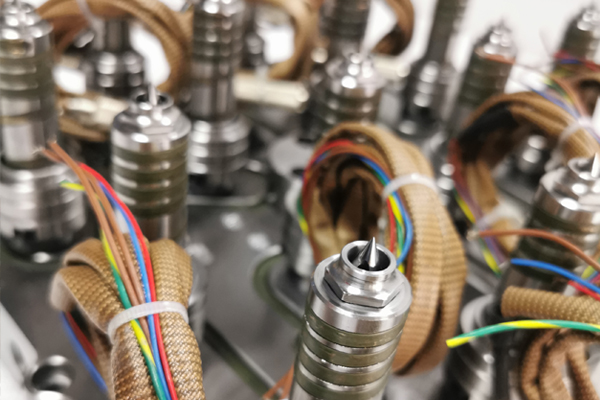
1.主要原因,換料或換色(sè)的方法不當;尖(jiān)點式熱咀規劃(huá)或加(jiā)工不合理導致內部存在較多的暖流道停留料。2.處理對策(1)選擇正(zhèng)確的換料方法。暖流(liú)道係統換料、換(huàn)色進程一般尖點式熱咀由新料直接推出流道內的(de)一切停(tíng)留料,再把流道壁麵停留料(liào)向前整體移動,因而(ér),清洗比較容易進行(háng)。相反,若新料粘度較低,就(jiù)容易進入停留料中心,逐層別離停留料,清洗(xǐ)起來(lái)就較為(wéi)費事。倘若新舊(jiù)兩(liǎng)種料的粘度附近(jìn)時,可通過加快新料打針速度來實現快速換料。若停留料粘度對溫度較為靈(líng)敏,可(kě)適當提高料(liào)溫來降低粘度,以加快換料進程。
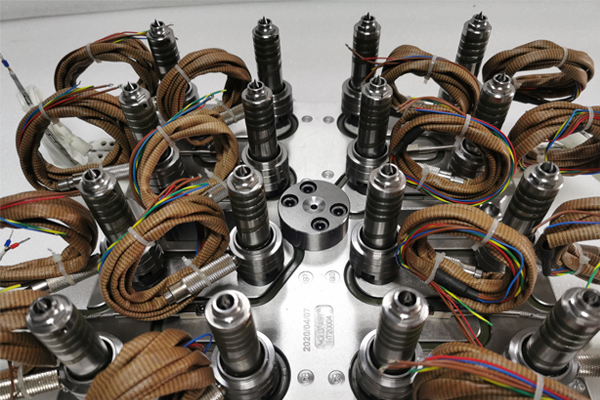
1。整理好模具,放下上模,用氣槍整理一切孔洞和模板。2。查看每個孔(kǒng)的尺寸和深度。去(qù)除模板上的毛刺。同時查看分閘板螺孔、中心釘、防(fáng)轉銷孔是否加(jiā)工結束。3。測試熱頭,然後將其(qí)拆下(xià),查看1級密封膠是否接觸到紅丹,2級台階(jiē)是尖點式熱咀否接(jiē)觸到模具。如果(guǒ)沒有(yǒu),請(qǐng)中止安裝並查看過錯調整。保證緊密(mì)配合且無泄漏。在此過程中當心不要碰傷頂(dǐng)級。4。查看分流板與熱噴嘴的(de)配(pèi)合(hé),保證一(yī)切分流板與尖點式熱咀熱噴嘴均接觸紅丹,無漏(lòu)膠現(xiàn)象。
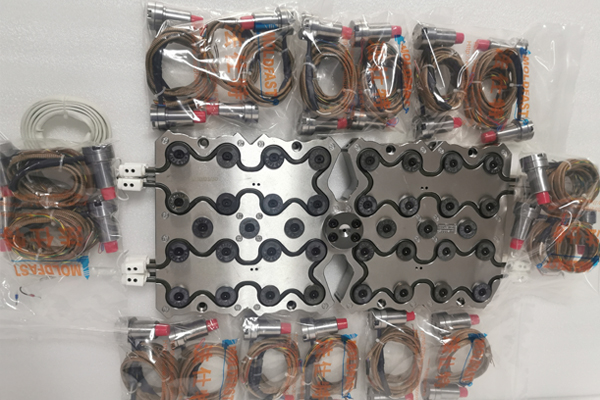
為了補償尖點式熱咀中零件的熱膨脹,在設計和拚裝模具時,零件(jiàn)之(zhī)間一般存在必定的冷間隙。隻(zhī)有在規則的工作(zuò)溫度下,零件的熱膨脹才幹完全消除(chú)冷間隙並密封走(zǒu)漏。操作不妥引起的熔體走漏首要出現在以下幾種狀況:尖點式熱咀模具中的澆注體係在使用過程中一直處於高溫狀態。在(zài)高溫高壓(yā)的(de)作用下,熱流道體係中的塑料熔體易於走漏。熔化走漏不僅會影響塑料部件的質量,還會嚴峻損壞模具,導致出產(chǎn)失利。不正確(què)的(de)操作過程是模具出產過程(chéng)中(zhōng)熔體走漏的首要原因之一。
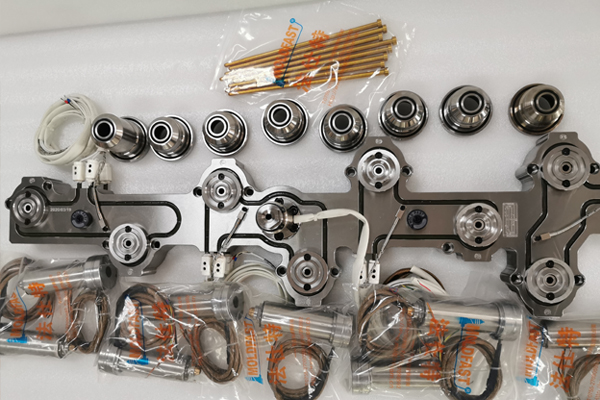
一、塑料活動的操控,暖流道澆道尺度設計要合理。尺度太小充模壓力丟失過大,尺(chǐ)度太大則暖(nuǎn)流道體積過大,塑料在(zài)尖點式熱咀係統中停留時間過長,損壞材料性能而導致零件成(chéng)型後不能滿(mǎn)意運用要求。對於零件(jiàn)分量相(xiàng)差懸殊的要進行澆道尺度設計平衡,否則就(jiù)會出現(xiàn)有的零件充模保壓不(bú)夠,有的零件卻充模保壓過度,飛邊過大質(zhì)量(liàng)差等問題。二、塑料溫度的操控,如果或許應盡量選擇具備多區域別離控溫的尖點式熱咀係統,以增加運(yùn)用的靈活性及應變能力。在熱流道模具應用中塑料溫度的操控極為重要(yào)。
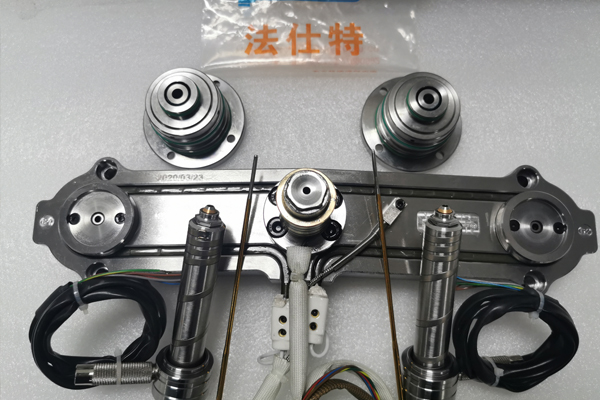
尖(jiān)點式熱咀澆(jiāo)口尺寸的設計應考慮到塑料熔體的性質。型腔它是(shì)模(mó)具中成型塑料製品的(de)空間。用作(zuò)構成型腔的(de)組件統稱為成型(xíng)零件。各個成型零件常有專用稱號。尖點式熱咀構成製品外形的成型零件稱為凹模(又(yòu)稱陰模(mó)),構成製品內部形狀(如孔、槽等)的稱為型芯或凸模(又稱(chēng)陽模)。設計成型零件時首先要依據(jù)塑料的功能、製品的幾(jǐ)許形狀、尺寸公役和運用要求來確認型腔的整體結構(gòu)。其次是依據確(què)認的結構挑選分型麵、澆口和排氣孔的位置以及脫模方(fāng)法。


