
服務熱線:
138-2378-9927
服務熱線:
138-2378-9927

鄺先生:13823789927
電 話 :0755-27090593
傳 真 :0755-27090592
郵 箱 :moldfast@126.com
網(wǎng) 址:www.rzblood.com
地 址 :深圳市寶安區燕羅街道朝陽 路北方永發(fā)科技園3棟3樓
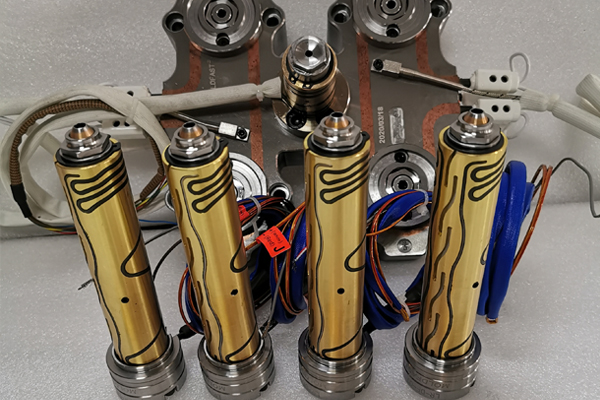
節省資料成本:冷流道和澆口所產生的廢料是很(hěn)大的,尤其(qí)是製件(jiàn)體積越大的(de)因流道長廢料更多。這些廢料有的能夠回用,有的不能回用,即使能回用的,資料的(de)綜(zōng)合(hé)性(xìng)能也大打折扣,而且還需要回用設(shè)備。而注塑模具熱流(liú)道能(néng)夠處理這一問題,它消除了冷流道,由於(yú)流道在整個加工(gōng)進(jìn)程中都處於(yú)熔融狀(zhuàng)態,冷卻時刻明顯縮短。打針時刻的不同也(yě)是選用(yòng)注塑模具(jù)熱流道取代冷流道的一個方麵。打針時刻的(de)不同歸因於(yú)填充(chōng)冷流道需要額定的時刻。這是由於冷(lěng)流道的模具增(zēng)加了注塑機開合模行程。
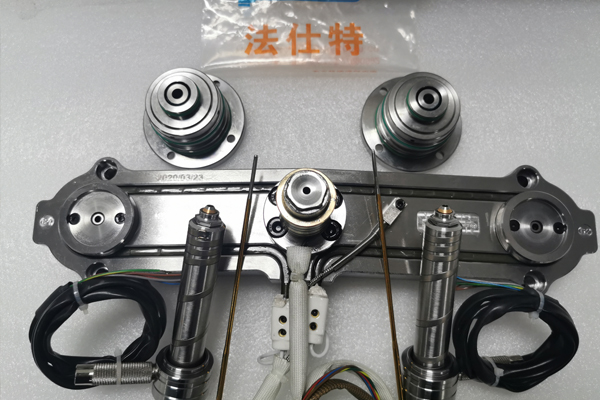
模具(jù)工銜接模具的動模、定模和熱半模冷卻水路,如對動(dòng)模、定模兩邊模溫要求不同,則有必(bì)要銜接(jiē)獨自的回圈水路(lù);如對產品外觀質(zhì)量要求高的,建(jiàn)議最好將動、定(dìng)模兩邊的模(mó)溫獨自銜接:如熱(rè)半模側暖流道加熱發生的熱(rè)量較多時,可把其冷卻水(shuǐ)路獨自銜接;如熱半模側注塑模(mó)具熱流道加熱發(fā)生的熱量被範(fàn)本吸收或傳遞流失較多,可(kě)接合適溫度的模溫水以補償熱量損失。注塑模具熱流道與溫控(kòng)器之間的加熱(rè)電纜線銜接(jiē),應按照插頭的標誌正確銜接,並(bìng)把(bǎ)插頭鎖扣扣好以(yǐ)防鬆動。
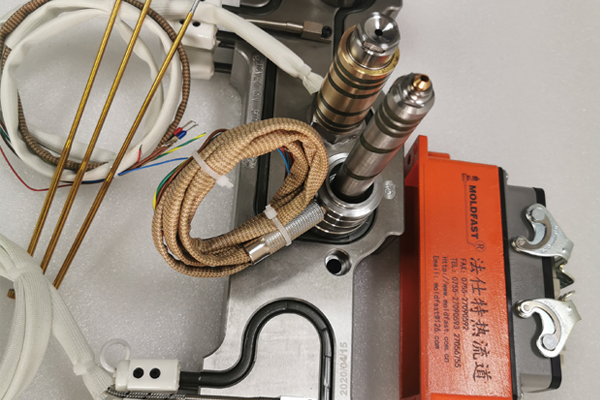
誤區一:注塑模具熱流道功(gōng)率越大越好(hǎo),電熱器(qì)電熱絲的(de)電阻是根據設定的功(gōng)率(lǜ)來選用的(de),功(gōng)率越大,總電阻就越小。電熱絲的電阻率有一個適(shì)當的範圍(wéi),假如(rú)電阻(zǔ)率過大過小,就需要(yào)很短或很長、很細或很粗的電(diàn)熱絲,這樣對(duì)大小(xiǎo)功率的電熱器(qì)都有製造和使用的困難。誤(wù)區二:越薄越(yuè)好,有的客戶在選擇加熱器的時候一味要求薄,並以此作為判別廠家實力(lì)的標誌(zhì)。其實在不(bú)要求功率與使用壽命的情況下厚度隻要0.5的注塑模具熱流道加熱器(qì)也能夠做的,僅僅工序(xù)複雜一點罷了。
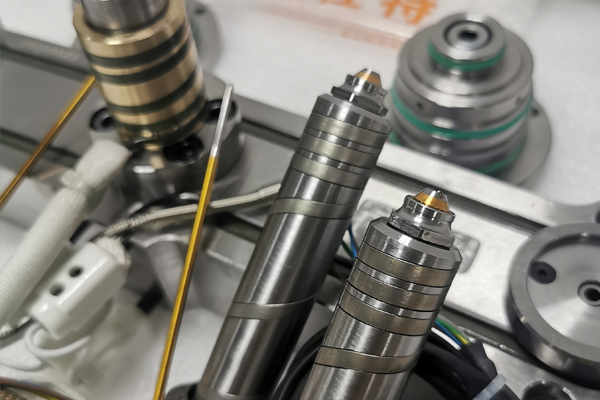
經(jīng)過模流分析的填充、變形、縮短、結合線與包風、壓力、冷卻、保壓、溫度分布(bù)等結果,迅速從(cóng)多個假想或初步暖流道設計方案中確認最佳的注塑模具(jù)熱(rè)流道設計方案,避免因盲目設計而導致後期重複修模試模等動(dòng)作,縮短成型(xíng)周期、節約(yuē)很多成本並徹底摒除因(yīn)重複修模而導(dǎo)致模具報廢的風險。二、評價並優(yōu)化產品注塑模具熱流道設計方案:經過模流分析的(de)填(tián)充、變形、縮短(duǎn)、結(jié)合線與包風(fēng)、壓力等結果,判斷產(chǎn)品哪些區域需求增加(jiā)補強筋、調整外(wài)形設計、更改肉厚設計方案等。


